
Emlékeztető információk



Sep 09, 2026
A kapcsolóegység, amelyet néha tengelykapcsoló-dugrógépnek vagy felcsavarható gépnek neveznek, szabályozott nyomatékot alkalmaz a menetes burkolat és csőcsatlakozások kialakítására vagy kibontására. Amikor elkezd meghibásodni, az első jel általában nem egy elakadás vagy egy törött alkatrész. Ez egy nyomatékgrafikon, amely már nem egyezik a diagrammal: a gép megáll a megfelelő fordulatszámnál, de a végső forgatónyomaték 10 százalékkal kisebb, mint az előző csatlakozásnál, vagy az orsó leállása után negyed fordulatot fordul a csatlakozás.
Sok olajmező csatlakozás az API 5B menettűrések szerint van megadva, és egy csatlakozás-specifikus nyomatéktáblázat szerint készül. A mérőegység része ennek a mérőláncnak. Ugyanez a minta megismétlődik sok üzletben: a kifeszítő egység lassan elvesztette nyomatékpontosságát, szorító markolatát vagy beállítását . A cső, a tengelykapcsoló és a menetes keverék megfelel a specifikációnak; a gép a változó. Ez a cikk leképezi a leggyakrabban előforduló feszítőegység-problémákat a gyakorlati megoldásokra, kezdve a diagnózissal és a kalibráción, a karbantartáson és a berendezés kiválasztásán keresztül. Ha közelebbről meg szeretné tekinteni, hogyan fejlesztik ezek a gépek a nyomatékot, olvassa el ezt a magyarázatot forgatónyomaték-kibocsátás és feltöltés alapelvei a tengelykapcsoló kifeszítő egységben .
A padlón szerzett tapasztalatok általában öt hibacsoportra utalnak: nyomaték-átalakító eltolódása, befogási és betétkopás, hidraulikus nyomás instabilitása, orsó eltolódása és vezérlési vagy programhibák. Nem mindig különülnek el egymástól. Az egyik csuklónál megcsúszott pofa nyomatékcsúcsot hozhat létre, amely jelátalakító hibának tűnik, a rosszul beállított orsó pedig minden tengelykapcsolót szögben indíthat el.
| Probléma | Amit látsz | Szokásos ok | Első megoldás |
|---|---|---|---|
| Nyomatékátalakító drift | A végső nyomaték csökken vagy emelkedik az azonos kötések között | Terhelési cella nulla eltolása, sérült kábel, hibás erősítés | Újra nullázza üzemi hőmérsékleten; nyomon követhető mestercellával ellenőrizzük |
| Pofa- és betétkopás | A cső vagy a tengelykapcsoló elfordul a pofák belsejében; pontozási vonalak az OD-n | Kopott betétek, rossz matricasugár, alacsony szorítónyomás | Cserélje ki a betéteket; ellenőrizze a sugarat; állítsa be a szorítónyomást a cső külső átmérőjével |
| Hidraulikus nyomás instabilitása | A nyomaték kiugrik vagy csökken ugyanazon a nyomásbeállítás mellett | Levegő az áramkörben, kopott biztonsági szelep, forró olaj | Tisztítsa meg a levegőt; szervizszelep; szabályozza az olaj hőmérsékletét |
| Orsó eltolódása | A csatolás szögben kezdődik; az első menetek sérültek | Kopott orsókúp, laza fej, nem megfelelő villamos | Futtasson egy tesztsávot; ellenőrizze a kúpos érintkezőt; húzza meg újra a szerelvényt |
| Vezérlés vagy programhiba | A gép korán vagy későn áll le; rossz fordulatszám | Rossz menetszám, maradékeltolás, jeladó eltolódás | Ellenőrizze a programot; egyértelmű eltolások; ellenőrizze a kódolót az utazás mindkét végén |
A nyomatékhibák a legdrágábbak, mert elrejthetik a rossz kapcsolatot. A sérült jelátalakító képes leolvasni a célnyomatékot, miközben a tényleges csatlakozás alulnyomatékos. A kapcsolat ezután a szükséges feltöltési szint alatt hagyja el az állomást. A legjobb ellenintézkedés a teljes forgatónyomaték-fordulat görbe rögzítése és alakjának összehasonlítása a csatlakozási diagrammal, nem csak a végső számmal. A menetkeverék változásai a súrlódást is megváltoztatják, így a nyomatékablak csak a táblázatban szereplő keverékre érvényes.
A rögzítési hibák általában láthatóak. Fényes nyomok a cső külső külső körül, elfordulás a pofák belsejében, vagy a cső, amely elkezd meghajolni a rakodógépben, azt jelenti, hogy a betétsugár vagy a szorítónyomás rossz. A hidraulikus hibák nyomatékhibáknak tűnhetnek, ha az olaj hideg, szennyezett vagy túlmelegedett. Az igazítási hibák a legveszélyesebbek, mert a sérülés az első két menetben történik; mire a nyomaték grafikonja abnormálisnak tűnik, a tengelykapcsoló már keresztmenetes.
Az alkatrészek cseréje előtt futtassa végig a feszítőegységet egy olyan sorrendben, amely elválasztja a mérési hibákat a mechanikai hibáktól. A cél a lánc első meghibásodásának azonosítása, nem pedig az ennek következtében eltörő rész azonosítása.
A sminkelési ciklus végén hirtelen fellépő tüske azt jelenti, hogy a váll érintkezik a referenciafelület elérése előtt. A középen lévő lapos zóna azt jelenti, hogy a cső megcsúszhat a pofákban. A sima, de egyre meredekebb görbe általában a menetösszenyomódásra utal, nem a menet sérülésére. Ezeket a görbéket közvetlenül össze lehet hasonlítani, mivel a kidobó egység jeladója és nyomatékátalakítója ugyanazokat az adatokat rögzíti, amelyekre a minőségellenőrzési részlegnek szüksége van.
Az átállás az a pillanat, amikor a legtöbb ütőegység hibája megjelenik. Egy másik burkolatméret, egy új tengelykapcsoló stílus vagy egy alacsonyabb nyomatékcél mind helyesnek tűnhet a vezérlőképernyőn, miközben a fizikai beállítás rossz. Ha az átállás után egy referenciakötést hoz létre, a gyártás megkezdése előtt észleli ezeket a hibákat. A sorrendet ebben az útmutatóban ismertetjük részletesebben váltási eljárások és nyomatékszabályozás egy esztergagépen .
A megelőző karbantartás akkor éri el a legnagyobb hatást, ha a vágóegységet mérőműszerként kezeli, nem csak hidraulikus gépként. Egy rövid napi ellenőrzőlista megakadályozza, hogy a legtöbb gyakori probléma visszatérjen.
Az olaj viszkozitása a hőmérséklettel változik, így a hideg gép kalibrálása szisztematikus hibát okozhat a meleg gyártás során. A nyomatékátalakítót, a kábelt, az erősítőt és a kijelzőt csak kalibrálásra fenntartott fő nyomatékcellával kell ellenőrizni. A gyakorlati időköz a műszakok számától és a munka súlyosságától függ; sok üzlet minden műszak elején megismétli a referenciakötést, és havonta elvégzi a teljes mestercella ellenőrzést.
Az elhasználódott vagy nem megfelelő pofabetétek a befogással összefüggő feszítőegység-problémák leggyakoribb okai. A betétsugárnak meg kell egyeznie a cső tényleges külső átmérőjével, nem pedig a munkafájlban megadott névleges mérettel. A vékonyfalú csövek oválissá válnak, mielőtt a nyomaték leolvasható elmozdulna, ha a szorítónyomást nehezebb burkolatfüzérhez állítják be. A betétek sugár szerinti jelölése és a kopott matricák használaton kívül tartása alacsony költségű módszer a költséges menetkárosodás elkerülésére.
Az orsó eltolódását könnyű figyelmen kívül hagyni, mert lassan fejlődik. Egy tesztsáv és egy számlapjelző mutatja, hogy az orsó orra négyzet alakú-e a befogási tengellyel. A szemrevételezés helyett a gépgyártó tűréshatárát érdemes használni, mert az első menet egy milliméter töredékével sérülhet.
Ha ugyanazok a problémák a teljes karbantartási ciklus után ismét jelentkeznek, akkor előfordulhat, hogy a vágóegység már nem rendelkezik olyan merevséggel, vezérlési felbontással vagy adatnaplózással, amely a kapcsolati mixhez szükséges az Ön üzletében. A kiválasztást a nyomatéktartományon, az orsó furatán, a szorítórendszeren és az átváltást megismételhetővé tevő vezérlési funkciókon kell alapul venni.
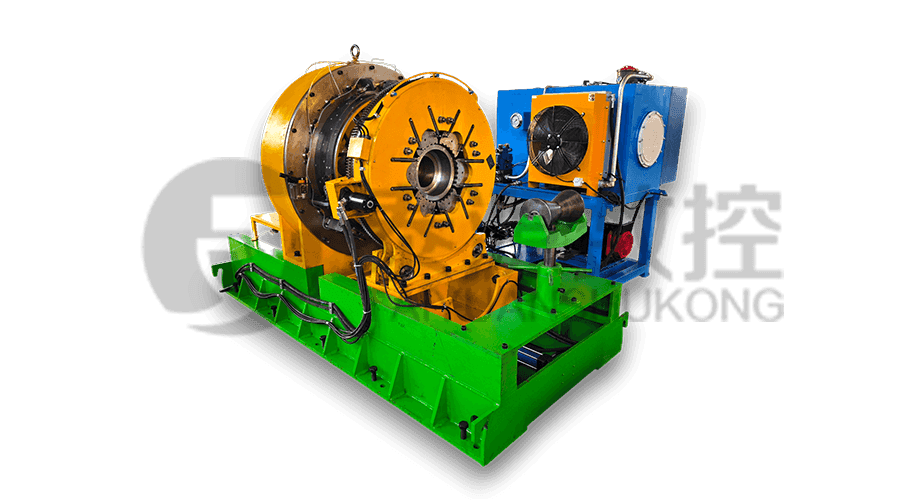
A burkolat- és csőcsatlakozásokat készítő és kitörő üzletek számára a TYSKNKJ-100 csavaros gépház és csőcsatlakozó kifeszítő egység egy példa a szabályozott hidraulikus nyomatékra és a szerszámon alapuló befogásra tervezett gépre. Egyértelmű nyomaték- és fordulatkijelzést ad a kezelőnek, ami pontosan az, amire a diagnosztikai folyamatnak szüksége van.
A géptípusok szélesebb körű összehasonlításához olvassa el az útmutatót a burkolat és a csőcsatlakozó esztergagép kiválasztása mielőtt döntene az önálló kivágó egység, a kombinált menet- és kivágógép, valamint a később gyártósorba integrált egység között.
A helyes diagnózis ellenére néhány ütőegység meghibásodása megsérült meneteket hagy maga után az egyébként használható csővezetékeken. Minden sérült csővég selejtezése drága, különösen kis tételekben. Egy erre a célra épített olajcső-megmunkáló esztergagép képes újravágni vagy helyreállítani a menetprofilt ugyanolyan pontossággal, mint az eredeti megmunkálásnál. A TYSK1355 olajcső-megmunkáló eszterga egy olyan gép, amelyet erre a javítási és újramegmunkálási munkára terveztek.
Ha a gyökér probléma a kézi kezelés, nem pedig a nyomaték pontossága, akkor az automatizált csatlakozóvezeték eltávolítja a folyamat legváltozatosabb részét: a cső mozgatását és a tengelykapcsoló kézi be- és kihúzását. A csatlakozó intelligens gyártósor összekapcsolja a sminket, az ellenőrzést és az adatrögzítést, így a nyomatékgörbe minden csatlakozásnál megmarad.
A felhajtható egység problémája megoldódik, ha a gép ugyanazt a nyomatékot és fordulási eredményt képes megismételni a csatlakozási tűréshatáron belül. Kezdje a kalibráció és az átállás fegyelmével. Ha a gép ezután nem tudja tartani a folyamatot, a következő lépésben javítani kell a munkatartást, a nyomatékszabályozást vagy az anyagkezelést.
Kapcsolódó termékek
 Modell: TYSK-630T Fúrócső, ízületi és tengelykapcsoló eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
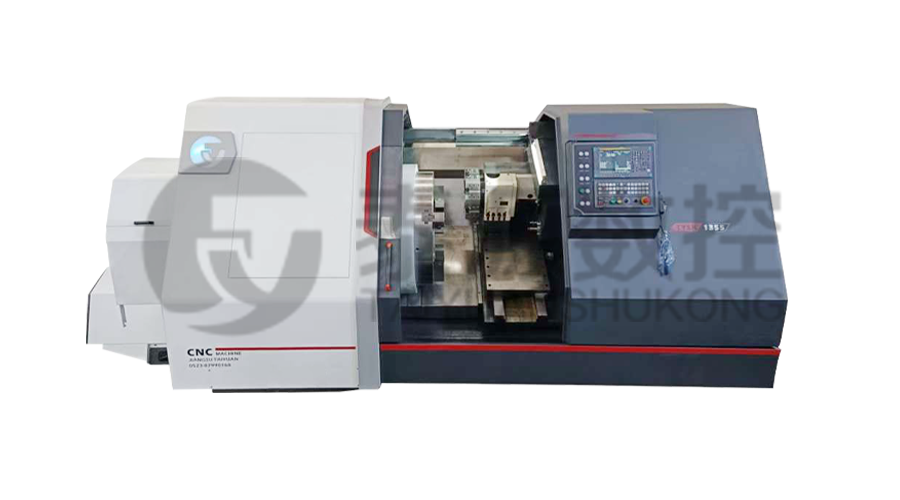 Modell: TYSK-1355 Olajcső -feldolgozó eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
 Modell: TYSK-XQJ-550 Közepes és nagy PTFE filmkészítő gép
Maximum 550 mm átmérőjű és 1000 mm hosszúságú nyersdarabok feldolgozására tervezték. A felhasználók igényei szerint is testreszabhatjuk. Barátságos változási sebesség és vastagság CNC-vel.
 Sorozat: TYSK-NKJ Csavarozott gép/ház és csőcsatlakozó egység
A gép hidraulikus motort, mechanikus úszómechanizmust és valós idejű nyomatékérzékelést használ, alkalmazkodik az anyaghajlításhoz, és megakadályozza az anyag deformálódását. A segédgépek úgy vannak beállítva, hogy segítsék a félautomatizálást.
 Hosszú, nehéz anyagú megoldások Automatikus berakodási és kirakodási mechanizmus a csőszálakhoz
A speciális rugalmas támogatási mód hatékonyan csökkentheti a munkadarab hajlításának hatását a megmunkálásra és javíthatja a hozamot. Szigorúan illeszkedik a mi csőmenetvágó esztergagépünkhöz.
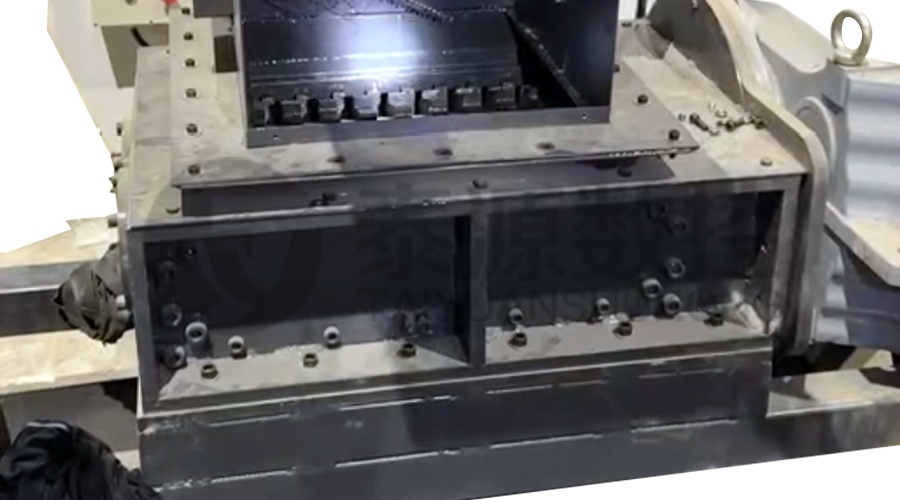 Moduláris vasforgácszúzó Nagy szilárdságú zúzó a chiphez
A pengék nagy szilárdságú anyagokból készülnek, és ésszerűen a forgácselszívó kimeneténél helyezkednek el, hogy eltörjék a csomós vasforgácsokat. Csökkenti a visszagurulás kockázatát és javítja a hulladékkeret hasznosulását.
 Sorozat: TYSK-HB Félautomata kopásálló zenekar hegesztő
Alkalmazható ARNCO 100XT, 200XT, 300XT. Támogatja a φ1,2-2,0 magos vagy tömör huzalos felülethegesztést. Egypisztolyos szóróhegesztéssel és kétpisztolyos szóróhegesztéssel kétféleképpen szerelhető fel. PLC vagy CNC rendszervezérlés támogatása.
