
Emlékeztető információk



Sep 16, 2026
A konzisztens, pontos nyomatékot biztosító feszítőegység a különbség a több éven át tartó fúrólyuk-szolgáltatást túlélő és az első befejezés után meghibásodott csatlakozás között. Ha a burkolat vagy a csőcsatlakozások túl kis nyomatékkal készülnek, a váll soha nem tömít megfelelően, és a csatlakozás meglazulhat ciklikus terhelés hatására. Ha túl nagy a nyomaték, a menetgyökerek túlfeszülhetnek, a tömítőfelület megkophat, vagy a tengelykapcsoló megengedhet. Minden, amit a minőségre összpontosító vágóegység-gyártó tesz – az alkatrészek megmunkálásától a gyári átvételi tesztelésig – ennek az egyensúlynak a megtartására vezethető vissza.
Nyomaték pontossága ez a legkritikusabb teljesítmény a vágóegységeknél, és ez az első hely, ahol a gyártó bizonyítja minőségét. Egy egységnek lehet robusztus váza, sima hidraulikája és tiszta vezérlőfelülete, de ha az általa jelentett nyomaték nem egyezik a csatlakozásnál ténylegesen alkalmazott nyomatékkal, akkor a berendezés nem alkalmas a célnak.
A jó feszítőegység-konstrukciók a nyomatékot közvetlenül a nyomaték reakcióútjába szerelt erőmérő cellákkal vagy nyúlásmérő jelátalakítókkal mérik. A nyomaték hidraulikus nyomásból való következtetése egyszerűbb és olcsóbb, de a hidraulikus súrlódás, a tömítések kopása és a hőmérséklet-változások nyomás-nyomaték konverziót okoznak. A pontossággal foglalkozó gyártó közvetlen érzékelést ír elő, és úgy tervezi meg a mechanikai utat, hogy a jelátalakító csak a valódi reakciónyomatékot lássa.
A pontos érzékelő is csak akkor hasznos, ha a vezérlőrendszer képes rá hatni. A zárt hurkú vezérlés összehasonlítja az élő nyomatékot a célértékkel, és közel valós időben állítja be a hidraulikus áramlást, túllövés nélkül leállítva a hajtást a megfelelő értéknél. A minőségellenőrzés érdekében a gyártók megismételhetőségi vizsgálatokat hajtanak végre – tipikus elfogadási cél a nyomaték alapjelének határon belül tartása. ±1 százalék több egymást követő cikluson keresztül. Ha az egység nem tudja megismételni saját nyomatékát egy teljes műszakon keresztül, akkor nem fogja megvédeni a prémium csatlakozásokat hosszú gyártási távon.
Az ezt a stabilitást biztosító tervezési lehetőségek a csavaros ház- és csőcsatlakozó-csavarozó egységben láthatók: merev forgatónyomaték-fej, precízen megmunkált szorítófelületek és hidraulikus kör, amely egyenletes nyomást biztosít a teljes működési tartományban.
A szabványok és a megfelelőség egyaránt meghatározza a minőségi vágóegység tervezését és dokumentációját. Az API 5CT lefedi a burkolatot és a csőtestet, beleértve a csatlakozási teljesítményre vonatkozó követelményeket is, míg az API 5B a menetelemeket, a mérést és a méretellenőrzést szabályozza. Az olajmezők csőszervizéhez berendezéseket építő gyártó e dokumentumok köré tervezi egységeit – nem marketingnyelvként, hanem mérnöki inputként. A vezérlőrendszernek minden csatlakozási típushoz eltérő nyomatékot és elfordulási ablakot kell fogadnia. A szorítórendszernek a csőtest vagy a csatlakozó károsodása nélkül kell megfognia. Az adatkimenetnek támogatnia kell azt a nyilvántartást, amelyet az API gyakorlat elvár az operációs létesítménytől.
Az API dokumentumokon túl a hiteles gyártók ISO 9001 minőségirányítási rendszereket tartanak fenn, és az ISO/IEC 17025 gyakorlattal összhangban kalibrálják nyomatékérzékelőiket. Kiadnak olyan dokumentációt is, amelyet a vevő áttekinthet: kalibrációs tanúsítványok, szerkezeti elemek anyagtanúsítványai és egy kézikönyv, amely tartalmazza az ajánlott újrakalibrálási időközöket. Ennek a tudományágnak a gyakorlati oldalát részletesen ismertetjük Az API 5CT megfelelőségi követelményei esztergagépekhez , amely felvázolja, hogy a beszállítóknak milyen berendezéseket kell biztosítaniuk a tanúsított üzem saját megfelelőségének támogatásához.
A vágóegység precíziós szerelvény, nem nehéz csavarkulcs. Nyomatékfeje, tokmánya, szorító szerszámai és kerettagjai valós tűréssel megmunkált alkatrészek. Ha a gyártó nem tudja betartani ezeket a tűréseket, az egység helyesen mutatja a nyomatékot az érzékelőnél, de nem következetesen azon az interfészen, ahol a matricák megfogják a tengelykapcsolót.
Vegye figyelembe a nyomatékfej pofák párhuzamos zárását. Ha a fej két fele nem záródik teljesen, a szerszám érintkezési nyomása a kerület mentén változik, és a tengelykapcsoló torzulhat a sminkelés során. Vegye figyelembe a tokmány középpontja és a csatlakozás tengelye közötti koncentrikusságot. Ha ezek ki vannak kapcsolva, az egység hajlítóterhelést fejt ki a tiszta nyomatékon felül. A nyomatékkijelzőn egyik hiba sem látható.
Ez az oka annak, hogy a legerősebb vágóegység-gyártók egyben szerszámgépgyártók is. Amikor egy gyártó megtervezi és megmunkálja saját alkatrészeit precíziós CNC csőmenetvágó esztergagépeken, a teljes tűrésláncot szabályozza a nyersöntéstől a végső összeszerelésig. Közvetlen gyártási ismereteket is hordoz magában: ugyanazokat a problémákat, amelyeket az esztergagépeknek meg kell oldaniuk – menetoldali sérülés, befogási torzulás, kifutás –, azokat a problémákat, amelyeket a vágóegységnek el kell kerülnie a kész csatlakozásokon.
A vágóegység minősége három ellenőrzött folyamatban dől el: összeszerelés, kalibrálás és gyári átvételi tesztelés. Mindegyiket a vevő ellenőrizheti.
A hidraulikus erőegység a gép izma. Szállítás előtt a gyártók nyomáspróbát végeznek a teljes áramkörön, jellemzően 10-20 százalékkal a maximális üzemi nyomás felett, és minden csatlakozást megvizsgálnak, hogy nem szivárog-e. A szivattyú teljesítménye és a nyomáscsökkentő szelep beállításai úgy vannak beállítva és reteszelve, hogy az egység ne tudjon nagyobb nyomatékot adni, mint amennyire a rendszer névleges.
Minden nyomaték-átalakítót tanúsított referencianyomaték-átalakítóval vagy kalibrált nyomatékkulccsal terhelnek, és az eredményül kapott kalibrációs görbét a gépvezérlő tárolja. A kalibrációs tanúsítvány független dokumentum, nem egy sor a kézikönyvben. Tartalmazza a referenciaműszer saját tanúsítványszámát, a kalibrálás dátumát és a több nyomatékponton mért értékeket.
A legmeggyőzőbb minőségi bizonyíték az élő teszt. A gyártók a tényleges burkolat- vagy csőmintákat a névleges nyomatékkal teljes utántöltési és kiszakítási ciklusokon keresztül futtatják, rögzítve minden egyes csatlakozáshoz nyomaték-elfordulási görbéket. Egy jó tesztprotokoll esetén a gyártó minőségellenőre ellenőrzi, hogy a megjelenített értékek egyeznek-e a referenciaértékekkel, hogy az egység túllépés nélkül eléri-e a célnyomatékot, és hogy a kész csatlakozás megfelel-e az elvárt méretértékeknek, például a kiállás vagy a pozíció. Azok az üzemmérnökök, akik saját átvételi eljárásaikat ellenőrzik, hasznos hátteret találnak a Az erős nyomatékteljesítmény műszaki alapelvei és alkalmazási előnyei .
Egy ciklus bizonyítja, hogy az egység működik. Száz ciklus bizonyítja, hogy megbízható. A minőségi gyártók tartóssági teszteket végeznek, amelyek szimulálják a gyártási feladatokat, beleértve a ciklusokat teljes névleges nyomaték mellett, és összegyűjtik az adatokat, hogy megmutassák, hogyan alakul a nyomaték a hidraulikus rendszer felmelegedésével.
Egy tipikus ellenőrző program így néz ki:
| Ellenőrző elem | Tipikus gyakorlat | Mit bizonyít |
|---|---|---|
| Nyomatékérzékelő kalibrálása | A mérőcellát több ponton ellenőrizték egy hitelesített referencia nyomatékátalakítóval | A kijelzett nyomatékérték pontossága |
| Hidraulikus nyomáspróba | Teljes nyomású áztatás plusz 110%-os túlterhelés; szemrevételezéses szivárgásvizsgálat | Rendszerintegritás és nyomásstabilitás |
| Teljes terhelésű smink teszt | Az API-burkolat vagy csőminták feltöltése és kitörése névleges nyomatékkal | Végponttól végpontig funkcionális teljesítmény |
| Megismételhetőségi futás | 50-100 egymást követő ciklus ugyanazon nyomatékcél mellett, naplózott adatokkal | Stabilitás és sodródási viselkedés terhelés alatt |
Ezeknek a futtatásoknak az eredményei nem csak a gyártó belső felhasználására szolgálnak. Amikor a vevő megkapja a gyári átvételi jelentést időbélyegzett nyomaték-fordulat görbékkel, konkrét bizonyítékokkal rendelkezik az egység képességeiről – és egy viszonyítási alapról, amelyhez képest értékelheti az egységet a helyszíni üzembe helyezés után.
A minőség nem ér véget, amikor az egység elhagyja a gyárat. Egy ütőegységet használnak, hogy állandó rekordot készítsenek minden egyes leágazó kapcsolatról, és a gyártó vezérlőrendszerének tervezése határozza meg, hogy ez a rekord mennyire megbízható.
A modern egységek minden csuklónál rögzítik a nyomatékot, a fordulatokat és az időt. Összehasonlítják az egyes eredményeket a programozott ablakokkal, megjelölik a tartományon kívüli értékeket, és zárolják a további műveleteket, amíg a kezelő el nem ismeri a problémát. A rendszer azonosítja, hogy ki futtatta a csatlakozást, melyik kapcsolattípust választották ki, és melyik gépen. Ez a kötésenkénti előzmény pontosan az, amire egy fúrókezelőnek vagy csőtelepnek szüksége van a minőségi dokumentációhoz, amely egy láncot követ a kútig.
Nagy áteresztőképességű műveleteknél a vágóegység egy nagyobb lánc egyik állomása, amely magában foglalja a menetvágást, az ellenőrzést és a tengelykapcsoló összeállítást is. Amikor a gyártók ugyanazt az adatfegyelmet integrálják egy intelligens tengelykapcsoló gyártósorba, a vágóállomás nyomaték- és helyzetadatai a tengelykapcsoló sorozatszámához köthetők, így egyetlen nyomon követhető rekordot adnak a megmunkálástól a végső felépítésig.
Mielőtt elkötelezné magát a kidobó egység vásárlása mellett, ellenőrizze az állításokat egy rövid audittal. Kérjen kalibrációs tanúsítványt a nyomaték-átalakítókhoz, és ellenőrizze, hogy azok hivatkoznak-e nyomon követhető szabványokra és legutóbbi dátumokra. A gyári átvételi jegyzőkönyvet és a tényleges vizsgálati adatokat az Önnek felajánlott egységtől kérje, ne egy általános prospektusból. Ha teheti, tekintse meg a terhelés alatt működő egységet – valódi csatlakozási mintán.
Vizsgálja meg a gyártási padlót. Az egység alkatrészeinek gyártásához használt szerszámgépek tartják-e azokat a tűréseket, amelyeket maga az egység ígér? Az a gyártó, amely saját kritikus alkatrészei esetében következetlen kiszervezett megmunkálásra támaszkodik, nehezebben tudja ellenőrizni a minőséget.
Végül mérlegelje az értékesítés utáni képességet. A feszítőegység rendszeres újrakalibrálást, a hidraulikus rendszer pótalkatrészeit, valamint az egység leállása esetén azonnali szervizelést igényel. A vásárlás minőségéhez hozzátartozik a gyártó műszaki és logisztikai támogatása. A berendezések összehasonlításának strukturált megközelítéséhez a ütőegység kiválasztására vonatkozó útmutató lefedi a legfontosabb paramétereket, amelyeket összehasonlítani kell, mielőtt dönt.
A vágóegység minősége nem egyetlen jellemző vagy tanúsítvány a falon. Ez a nyomatékmérés pontosságának, a kalibrálási fegyelemnek, a szabványoknak való megfelelésnek, az egység saját alkatrészeinek precíziós megmunkálásának, az ellenőrzött összeszerelésnek, a valós állapotú tesztelésnek és az adatok nyomon követhetőségének összege. Az a gyártó, amely mind a hét réteget képes bemutatni – dokumentumokkal és élő tesztekkel, nem pedig kimutatásokkal –, egyetlen dolgot ad vásárlóinak, amit egy vágóegységnek biztosítania kell: bizonyosságot arról, hogy minden kapcsolat pontosan a terv szerint készült .
Kapcsolódó termékek
 Modell: TYSK-630T Fúrócső, ízületi és tengelykapcsoló eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
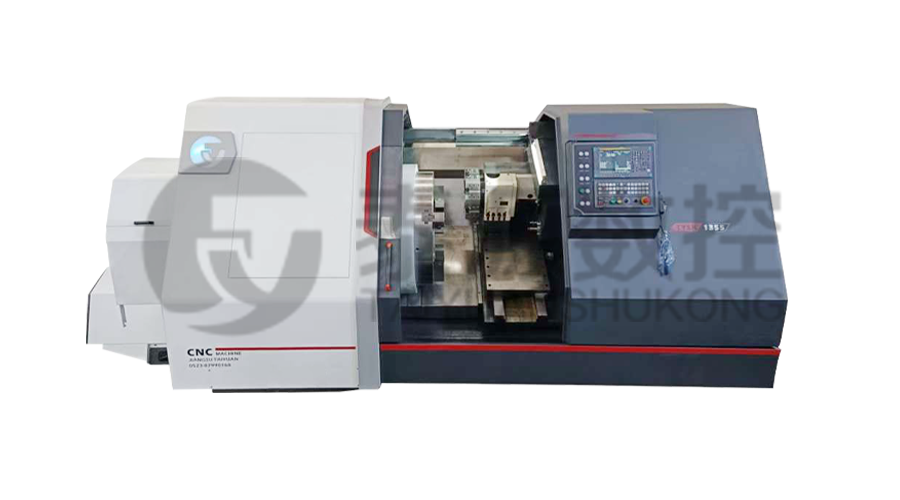 Modell: TYSK-1355 Olajcső -feldolgozó eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
 Modell: TYSK-XQJ-550 Közepes és nagy PTFE filmkészítő gép
Maximum 550 mm átmérőjű és 1000 mm hosszúságú nyersdarabok feldolgozására tervezték. A felhasználók igényei szerint is testreszabhatjuk. Barátságos változási sebesség és vastagság CNC-vel.
Sorozat: TYSK-NKJ Csavarozott gép/ház és csőcsatlakozó egység
A gép hidraulikus motort, mechanikus úszómechanizmust és valós idejű nyomatékérzékelést használ, alkalmazkodik az anyaghajlításhoz, és megakadályozza az anyag deformálódását. A segédgépek úgy vannak beállítva, hogy segítsék a félautomatizálást.
 Hosszú, nehéz anyagú megoldások Automatikus berakodási és kirakodási mechanizmus a csőszálakhoz
A speciális rugalmas támogatási mód hatékonyan csökkentheti a munkadarab hajlításának hatását a megmunkálásra és javíthatja a hozamot. Szigorúan illeszkedik a mi csőmenetvágó esztergagépünkhöz.
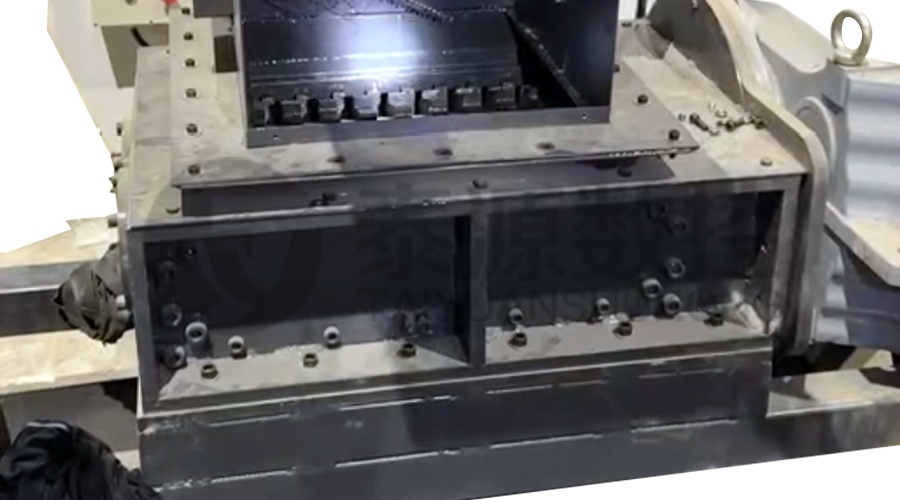 Moduláris vasforgácszúzó Nagy szilárdságú zúzó a chiphez
A pengék nagy szilárdságú anyagokból készülnek, és ésszerűen a forgácselszívó kimeneténél helyezkednek el, hogy eltörjék a csomós vasforgácsokat. Csökkenti a visszagurulás kockázatát és javítja a hulladékkeret hasznosulását.
 Sorozat: TYSK-HB Félautomata kopásálló zenekar hegesztő
Alkalmazható ARNCO 100XT, 200XT, 300XT. Támogatja a φ1,2-2,0 magos vagy tömör huzalos felülethegesztést. Egypisztolyos szóróhegesztéssel és kétpisztolyos szóróhegesztéssel kétféleképpen szerelhető fel. PLC vagy CNC rendszervezérlés támogatása.
