
Emlékeztető információk



Sep 03, 2026
A nyomatékkijelzőn helyesnek tűnő házcsatlakozás továbbra is a gyenge láncszem lehet. Egy általános helyszíni forgatókönyv szerint egy 7 hüvelykes. a csatlakozás stabil nyomatékleolvasás mellett készült, és csak későbbi nyomáspróbák tártak fel szivárgási utat. Amikor az egységet megvizsgálták, a nyomaték-átalakító még csatlakoztatva volt, de a szerszámbetétek egyenetlenek voltak, és egy hidraulika szelep szivárgott. A képernyő egy számot jelentett; a gép mást szállított.
Íme a következtetés: a ház- és csőcsavarozó egység egy nyomatékszabályozó gép, nem egy általános célú csavarkulcs. A csatlakozásra alkalmazott nyomaték a szerszámok, a hidraulikus nyomás, a szelep reakciója, az érzékelő állapota és a beállítás eredménye. A karbantartás az a folyamat, amely előre láthatóvá teszi ezeket a részeket. Ha meghibásodásra vár, azzal a kockázattal jár, hogy megsérülnek a menetek, a csővezetékek selejteznek, és elveszik a fúrószerszám-idő.
Mielőtt elkészítené vagy kitörné az első ízületet, alakítson ki következetes rutint. Néhány percnyi ellenőrzés a műszak elején csökkenti a drága burkolat és csövek sérülésének esélyét.
Nézzen meg minden betétet, mielőtt az egység dolgozni kezd. Ellenőrizze, hogy nincsenek-e repedt, lekerekített vagy terhelt szerszámok. A fogófelületen lévő vízkő, zsír vagy megkeményedett menetes keverék megváltoztatja az érintkezési mintát. A kopott matricák miatt a cső elfordulhat a pofák belsejében, ami téves nyomatékleolvasást eredményez, és károsítja a cső felületét. Cserélje ki a kopott matricákat készletben, és igazítsa a szerszám sugarát a cső átmérőjéhez.
Kezdje egy vizuális körbejárással: tömlők, szerelvények, hengerrudak, forgócsuklók és a tartály. Egy kis szivárgás levegőztetheti a hidraulikaolajat, és lágyá teheti a nyomatékkibocsátást. Ellenőrizze az olajszintet és a szivattyú nyomását, majd ellenőrizze a szűrőket. Ha a nyomás lassan nő, keresse a szivattyú kavitációját vagy az eltömődött visszatérő szűrőt.
A vészleállítókat, a védőburkolatokat és a nyomaték-határkapcsolókat a gép üresjárata közben ellenőrizni kell. Tesztelje a vészleállítókat a vezérlőpanelen és a távirányítón is. Ha az egység adatokat küld egy rögzítőrendszernek, győződjön meg arról, hogy a csatlakozási szám és a nyomaték értékek rögzítésre kerülnek. Ez a napi ellenőrzés percekig tart, de megakadályozza a meghiúsult csatlakozást követő sokkal hosszabb késést.
A kenés az egyik leglátványosabb karbantartási tevékenység, de egyben az egyik legkönnyebben tévedhető tevékenység is. Csak a könnyen elérhető szerelvény zsírozása nem karbantartási terv. A vágóegység forgócsapokkal, csúszófelületekkel, pofatartókkal, forgófejű csapágyakkal és fogaskerék-készletekkel rendelkezik, amelyeknek a megfelelő időközönként megfelelő zsírra van szükségük.
Tartsa a hidraulikaolajat az ajánlott viszkozitási tartományon belül. A magas olajhőmérséklet miatt a nyomásszabályozás kevésbé megismételhető. Cserélje ki a visszatérő szűrőket az üzemórák alapján, és ellenőrizze az olajmintákat, ha az egység szabadban vagy párás körülmények között működik. A hidraulikaolajban lévő víz az egyik leggyorsabb módja az arányos szelepek és a nyomatékérzékelők károsodásának.
Ha a vágóegysége egy csőmenetes esztergaplatform köré épül, az utántöltési és vágási módok közötti váltás megváltoztatja az erőátvitel módját. Az üzemeltetők néha azt feltételezik, hogy egy kenési ütemezés mindkét funkciót lefedi, de a vágóegység eszterga sokoldalúsága és nyomatékszabályozás váltása különböző csapágyterheléseket és szelepreakció-követelményeket tehet ki. Kezelje a kihajlási nyomaték útvonalát külön karbantartási zónaként.
A forgatónyomaték pontossága a fő oka a vágóegység karbantartásának. A nyomásátalakítók, a nyomatékérzékelők és a rögzítési csatornák idővel eltolódhatnak. A lökésterhelés, a kábelhajlítás, a hőmérséklet és a hidraulikaolaj változásai mind megváltoztatják a nyomás és a tényleges nyomaték közötti kapcsolatot. Előfordulhat, hogy egy hat hónappal ezelőtt pontos mértékegység most kívül esik a kezelési eljárásban meghatározott tűréshatáron.
Használjon kalibrált nyomatékátalakítót vagy tesztcsuklót az egység kijelzésének ellenőrzéséhez. Rögzítse a tényleges nyomatékot több alapértéken, beleértve a munkatartomány alsó és felső határát. Ha az érték a megengedett tűrésnél nagyobb mértékben tér el, állítsa le a gyártást és kalibrálja újra. Ne egyszerűen alkalmazzon százalékos eltolást a műszak hátralévő részére; amely elrejti a meghibásodott érzékelőt ahelyett, hogy javítaná.
Ez nem elméleti aggály. A nyomás nyomatékká alakulása a szelep viselkedésétől, a hidraulikaolaj állapotától és a mechanikai súrlódástól függ. A az erőteljes nyomatékkibocsátás műszaki elvei magyarázza el, miért kell a nyomaték ismételhetőségét ellenőrizni, nem pedig feltételezni.
Ha a csatlakozási folyamat nyomaték-forgató vagy szögvezérlést használ, ellenőrizze a forgásérzékelőt és a jeladót. A laza jeladó rögzítés vagy a csúszó tengelykapcsoló téves szögleolvasást eredményez. A világ legjobb nyomatékértéke hiábavaló, ha a rendszer úgy gondolja, hogy a csatlakozás 30 fokkal elfordult, miközben csak 10-et.
A hibás beállítás az egyik legkárosabb probléma a vágóegységen. Ha a fogópofák nem ugyanazon a középvonalon tartják a csapot és a tengelykapcsolót, a menetek ferdén kapcsolódnak egymáshoz, és megsérülnek, mielőtt a nyomaték kialakulhatna. Az igazítási problémák gyakran keresztmenetben, magas vagy alacsony nyomatékértékekben, valamint szokatlan fémrészecskékben jelennek meg a mosogatóedényben.
Ellenőrizze a szerszámtartó útvonalát és a forgófejű csapágy holtjátékát. Mérje meg a tengelyirányú és radiális mozgást egy mérőóra segítségével, majd hasonlítsa össze a leolvasott értékeket a gép kézikönyvében található adatokkal. Vizsgálja meg a nyomatékkart vagy a reakciórendszert is; A holtjáték ezen a területen inkonzisztens nyomatékként jelenik meg a csatlakozáson. Ha a meghajtó kulcsokat, bordákat vagy fogaskerekes fogakat használ, ellenőrizze, hogy nem kopnak-e.
A forgófej túlzott melege általában csapágy- vagy kenési problémára utal. Figyelje a dübörgést, kopogást vagy szabálytalan forgást sminkelés közben. A feszítőegységnek zökkenőmentesen kell működnie. Ha a forgás egyenetlenné válik, előfordulhat, hogy egy védőburkolat súrlódik, egy csapágy meghibásodhat, vagy a támasztópofák elkoptak. Állítsa le és javítsa meg a következő csatlakozás előtt.
Az alábbi táblázat egy gyakorlati karbantartási tervet foglal össze egy burkolat- és csőcsavarozó egységhez. Használja kiindulási pontként, és adja hozzá a gyártó meghatározott határértékeit, nyomatékértékeit és kalibrálási intervallumait ugyanahhoz az ütemezéshez.
| Intervallum | Ellenőrzési terület | Karbantartási művelet | Figyelj |
|---|---|---|---|
| Naponta | Vágóbetétek, pofafelületek, hidraulika tartály, vészleállító | Távolítsa el a törmeléket a szerszámbetétekről, ellenőrizze az olajszintet, ellenőrizze a nyomást, tesztelje a vészleállítást | Egyenetlen szerszámkopás, alacsony olajszint, lassú nyomásvisszanyerés, laza védőburkolatok |
| Hetente | Zsírozási pontok, nyomatékkiolvasás, kopás | Zsírozza be a szabadon lévő forgócsapokat és szánokat, végezzen próbacsuklót ismert nyomaték-alapjellel, ellenőrizze a szerszámbetéteket | Száraz szerelvények, megengedett tűréshatáron kívüli nyomatékhiba, repedt vagy lekerekített matricák |
| Havonta | Hidraulika szűrők, forgófej mozgás, érzékelő vezetékek | Cserélje ki a visszatérő szűrőt, ha esedékes, ellenőrizze a csapágyjátékot egy mérőórával, ellenőrizze az érzékelő kábeleit és csatlakozóit | Eltömődött szűrők, axiális vagy radiális holtjáték a kézi határérték felett, sérült vezetékek |
| Negyedévente | Olaj állapot, hőcserélő, elektromos csatlakozások | Vegyen mintát a hidraulikaolajból a víz és a szennyeződések szempontjából, tisztítsa meg a hűtőbordákat, ellenőrizze az elektromos csatlakozókat | Felhős olaj, túlmelegedett tartály, laza csatlakozók, korrózió |
| Évente | Teljes hidraulika rendszer, nyomatékérzékelő, forgófej beállítás | Cserélje ki az olajat vagy futtassa az olajelemzést, cserélje ki a tömítéseket, ellenőrizze a nyomatékérzékelőt tanúsított jelátalakítóval, ellenőrizze a beállítást | Túlzott kopás, kalibrálási eltolódás a működési tűréshatáron kívül, a forgófej eltolódása |
Ne várja meg a sikertelen csatlakozást, ami indokolja a karbantartást. A fenti tételek többsége mérhető, és olcsón javítható, ha korán megtalálják. Egy kis befektetés az ellenőrzési időbe megvédi a zsinór nagyon drága darabját.
Ha egy vágóegység kezd másképp viselkedni, állítsa le és azonosítsa az okot, mielőtt folytatná a gyártást. A leggyakoribb problémák könnyen diagnosztizálhatók, ha a mechanikai és hidraulikus rendszereket rendben ellenőrizzük.
Tanítsa meg a kezelőket, hogy korán felismerjék ezeket a figyelmeztető jeleket. Ha a forgatónyomaték értéke villog, a forgófej új zajt ad, vagy a matricák nem tapadnak egyenletesen, állítsa le a készüléket és hívja a karbantartást. A rövid szünet sokkal olcsóbb, mint a sérült kapcsolat.
A karbantartási feljegyzések a munka befejezése után is számítanak. Vezessen naplót a nyomaték ellenőrzéséről, az érzékelő kalibrálásáról, az olajcseréről és a betétcseréről. A naplóban fel kell tüntetni a dátumokat, a berendezés üzemidejét, a leolvasásokat és a munkát végző személy nevét. Ha egy kapcsolat később megkérdőjeleződik, ez a rekord nyomon követhetőséget biztosít, és segít eldönteni, hogy az egység a határokon belül teljesített-e.
Amikor eljött az ideje a berendezés vásárlásának vagy cseréjének, a szervizelhetőségnek az összehasonlítás részét kell képeznie. Érdeklődjön az érzékelő hozzáféréséről, a szerszámbetét cseréjének idejéről, és arról, hogy a forgófejű tartó ellenőrizhető-e a fő keret eltávolítása nélkül. A TYSKNKJ-100 burkolat- és csőcsavarozó egység egy példa egy olyan gépre, amelyet ezen szervizmegfontolások alapján terveztek, figyelembe véve az ismételhető nyomatékszabályozást és a hozzáférhető karbantartási pontokat.
Mielőtt új egységet választana, tekintse át hogyan válasszunk felcsavarozott gépet az Ön nyomatéktartományához és csőméreteihez. Ugyanolyan körültekintően járjon el a pótalkatrészek, a kalibrálási támogatás és a kezelői képzés során, mint magát a gépet.
Állítsa be az ütemtervet, kövesse azt, és rögzítse. Tisztítsa meg. Kenje meg. Igazítsa be. Kalibráld. A jól karbantartott burkolat- és csőcsavarozó egység nemcsak biztonságosabb működést biztosít; ez a legjobb védelem, amit minden kapcsolatba beépíthetsz.
Kapcsolódó termékek
 Modell: TYSK-630T Fúrócső, ízületi és tengelykapcsoló eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
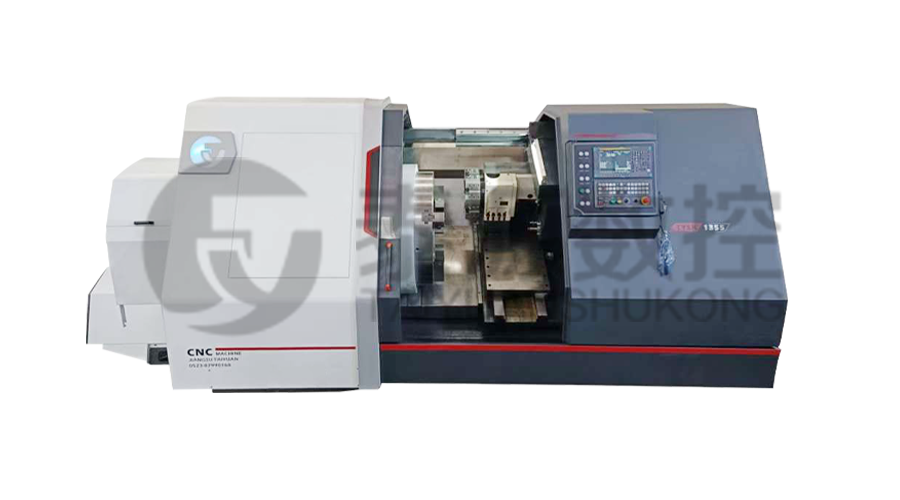 Modell: TYSK-1355 Olajcső -feldolgozó eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
 Modell: TYSK-XQJ-550 Közepes és nagy PTFE filmkészítő gép
Maximum 550 mm átmérőjű és 1000 mm hosszúságú nyersdarabok feldolgozására tervezték. A felhasználók igényei szerint is testreszabhatjuk. Barátságos változási sebesség és vastagság CNC-vel.
Sorozat: TYSK-NKJ Csavarozott gép/ház és csőcsatlakozó egység
A gép hidraulikus motort, mechanikus úszómechanizmust és valós idejű nyomatékérzékelést használ, alkalmazkodik az anyaghajlításhoz, és megakadályozza az anyag deformálódását. A segédgépek úgy vannak beállítva, hogy segítsék a félautomatizálást.
 Hosszú, nehéz anyagú megoldások Automatikus berakodási és kirakodási mechanizmus a csőszálakhoz
A speciális rugalmas támogatási mód hatékonyan csökkentheti a munkadarab hajlításának hatását a megmunkálásra és javíthatja a hozamot. Szigorúan illeszkedik a mi csőmenetvágó esztergagépünkhöz.
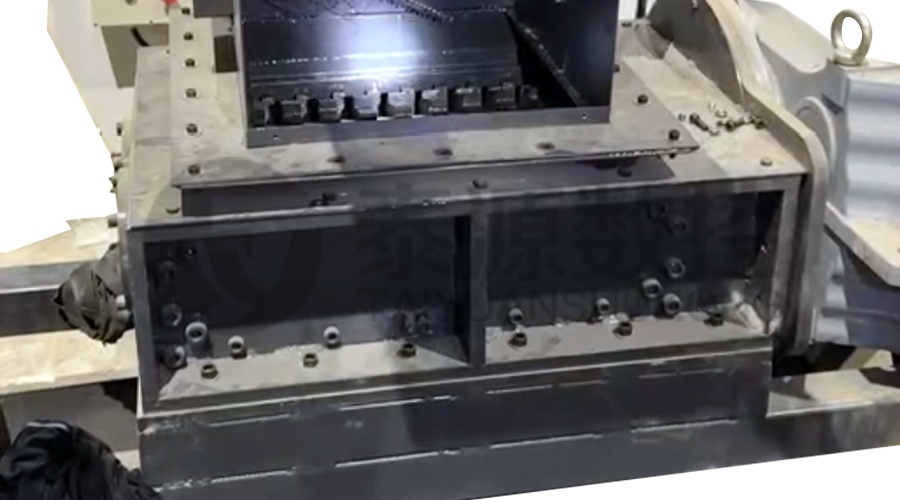 Moduláris vasforgácszúzó Nagy szilárdságú zúzó a chiphez
A pengék nagy szilárdságú anyagokból készülnek, és ésszerűen a forgácselszívó kimeneténél helyezkednek el, hogy eltörjék a csomós vasforgácsokat. Csökkenti a visszagurulás kockázatát és javítja a hulladékkeret hasznosulását.
 Sorozat: TYSK-HB Félautomata kopásálló zenekar hegesztő
Alkalmazható ARNCO 100XT, 200XT, 300XT. Támogatja a φ1,2-2,0 magos vagy tömör huzalos felülethegesztést. Egypisztolyos szóróhegesztéssel és kétpisztolyos szóróhegesztéssel kétféleképpen szerelhető fel. PLC vagy CNC rendszervezérlés támogatása.
