
Emlékeztető információk



Sep 04, 2026
A sminkelés során meghibásodott házcsatlakozás ritkán baleset. Ez azoknak a döntéseknek az eredménye, amelyeket jóval azelőtt hoztak, hogy a szálak először érintkezzenek. Mindenki számára, aki fűtőberendezést üzemeltet vagy vásárol, a szántóföldi teljesítmény legmegbízhatóbb előrejelzője a gép felépítése. A vágóegység gyártási folyamata határozza meg nyomatékpontosság, megismételhetőség, és végső soron, hogy az egység védi-e a prémium csatlakozásokat vagy károsítja azokat .
A tömítőegység, más néven burkolat- és csőcsatlakozó-kihúzó egység vagy felcsavarható gép, kialakítja és kibontja a menetes csatlakozásokat a házon, a csövön és a fúrócsövön. A sminkelés során egy fonógép gyorsan összehozza a csatlakozást, a hidraulikus kulcs pedig szabályozott nyomatékot alkalmaz, amely a meneteket az adott csatlakozáshoz megadott értékre rögzíti. Kiszakításkor ugyanaz a gép szabályozott fordított forgatónyomatékot alkalmaz a csatlakozás szétválasztása érdekében, anélkül, hogy a menetprofil elakadna vagy torzulna.
A szó irányított ez az, ami elválaszt egy ipari minőségű gépet az egyszerű elektromos csavarkulcstól. A pótnyomaték a menet geometriáján, a menetkeveréken és az üzemi terheléseken alapuló számított érték. Ha a gép nem képes megtartani a nyomatékot egy keskeny sávon belül, a csatlakozás szivároghat vagy meghibásodhat a fúrólyukban, bármilyen jó a cső. Ez az oka annak, hogy a gyártási folyamat olyan szorosan kötődik a működési teljesítményhez. Tanulás hogyan érnek el a gyártók erőteljes nyomatékot mechanikai ütés nélkül praktikus módja a tervek összehasonlításának vásárlás előtt.
A vágóegységek gyártása fegyelmezett sorrendben történik, mivel a végső teljesítmény éppúgy függ az összeszerelés minőségétől, mint az alkatrészek minőségétől. Egy tipikus üzemben az építés a következő sorrendben történik:
Minden szakasz az előzőre épül. A rosszul beállított orsófurat nem javítható szoftveresen, és az instabil hidraulikus áramkör megbízhatatlan nyomatékleolvasást eredményez, függetlenül attól, hogy milyen pontos a jelátalakító.
A keret hordozza a csavarkulcs teljes reakciónyomatékát. Nagy burkolatú csatlakozásoknál egy egység több tízezer newtonmétert is generálhat, és a keret enyhén elhajlik e terhelés alatt. Ha az elhajlás nem egyenletes, a kulcspofák elveszítik a csatlakozási tengelyhez való igazodást. A hegesztés a fő kockázati forrás, mert a visszamaradó hegesztési feszültség torzíthatja a keretet a megmunkálás után. A komoly gyártók feszültségmentesítik a hegesztett keretet, majd a gépi csapágyüléseket és a rögzítési felületeket egyetlen összeállításban, így minden kritikus tengelyen egy referenciageometria van.
A nyomatéksor a mechanikai út a hidraulikus motortól a csatlakozásig: sebességváltó, orsó és nyomatékátalakító. A jelátalakító felszerelése sokkal fontosabb, mint azt a legtöbb vásárló gondolná. A közvetlen soros nyomatékmérés rögzíti a csatlakozásra alkalmazott tényleges nyomatékot, míg a közvetett rendszerek a hidraulikus nyomásból következtetnek a nyomatékra, és a tömítések kopásával és az olaj hőmérsékletének változásával veszítenek a pontosságból. Az összeszerelés során a gyártók ellenőrzik a fogaskerekek összekapcsolását, a csapágy előfeszítését és a holtjátékot. A túlzott holtjáték nyomatékcsúcsokat okoz a menetérintkezés pillanatában, amikor is a menetfelület a legsérülékenyebb.
A csavarkulcspofák és a fonó egy rendszerként működnek, és a szorítóerőnek állandónak kell lennie az első csatlakozástól az utolsó műszakig. Az állkapocs sminkelés közbeni elcsúszása hőt termel, és károsítja a cső felületét. A nyomáskompenzált szivattyúvezérlők, a megfelelő méretű akkumulátorok és az edzett pofabetétek azt jelzik, hogy a hidraulikus rendszert folyamatos kerékpározásra tervezték, nem pedig alkalmi kis igénybevételre.
A vezérlőrendszer a nyomatékgörbéket a gép viselkedésére fordítja. A modern egységek csatlakozás-specifikus nyomatékprogramokat tárolnak, és csökkentik a sebességet, amikor a nyomaték közeledik a célhoz, és az utolsó forgási fokokat kúszósebességgel fejezik be. A kalibrálás a gyártási folyamat része, nem utólagos gondolat. A nyomatékátalakítót ellenőrizni kell egy nyomon követhető referencia alapján, és a gépet kalibrációs tanúsítvánnyal kell szállítani.
A végfelhasználók ritkán látják azokat az elfogadási feltételeket, amelyeknek a vágóegységnek meg kell felelnie, mielőtt elhagyja a gyárat. Ezek a célok hasznos kiindulópontot jelentenek annak értékeléséhez, hogy a gyártó mit hajlandó garantálni.
| Paraméter | Tipikus elfogadási cél | Miért számít |
|---|---|---|
| Nyomaték pontossága | a beállított érték ±1%-a vagy jobb | Megakadályozza a kapcsolatok alul- vagy túlkompatibilitását |
| Az orsó furatának koncentrikussága | 0,05 mm TIR vagy kevesebb | A pofákat a csatlakozási tengelyhez igazítva tartja |
| Nyomatékátalakító rögzítése | In-line, közvetlen mérés | Megőrzi a pontosságot az olaj hőmérséklete és a tömítés kopása ellenére |
| A szorítóerő ismételhetősége | ±2% vagy jobb | Megakadályozza az állkapocs elcsúszását és a felület sérülését |
| Spinner fordulatszám szabályozás | Változtatható sebesség kúszó funkcióval | Elkerüli az ütési terhelést a menet érintkezésekor |
| Hidraulikus szivárgási osztály | Névleges nyomáson nincs külső szivárgás | Stabil nyomatékot és biztonságos működést biztosít |
Ezek az értékek hasznos alapértékek, nem pedig univerzális specifikációk, de jól szemléltetik, hogyan néznek ki a fegyelmezett gyártási célok. Az ezeknek megfelelő egység konzisztens eredménnyel kezeli az ismétlődő gyártási és törési ciklusokat. Az egy egység, amely nem jelenik meg, a terepen epés, csatlakozási szivárgás és idő előtti menetkopás formájában jelenik meg.
Szállítás előtt a vágóegységet gyári átvételi tesztnek kell alávetni, amely tükrözi a valós munkaciklust. A hidraulikus rendszert nyomáspróbával végzik, a kulcsot teljes névleges nyomatékkal működtetik, és a nyomaték pontosságát a működési tartomány több pontján ellenőrzik. Mivel a burkolat és a csőcsatlakozások az API 5CT és az API 5B szabványok hatálya alá tartoznak, sok beszállítónak azt is bizonyítania kell, hogy berendezései kezelik a szabványok által megkövetelt nyomatékértékeket és menetformákat.
Kérje a kalibrációs tanúsítványt és a gyári átvételi jegyzőkönyvet, ne csak egy prospektust. Ha a gyártó nem tudja dokumentálni a nyomaték nyomon követhetőségét, a terepi teljesítmény szerencsejátékká válik. A szabályozási oldal mélyebb megismeréséhez tekintse át Az API 5CT vágóeszterga megfelelőségi követelményei a specifikáció véglegesítése előtt.
A gyártási parancsikonok következményei kiszámítható helyeken jelennek meg:
A jó gyártási folyamat leglátványosabb jele az unalmas kiszámíthatóság: ugyanaz a nyomaték, ugyanaz a sebességgörbe és ugyanaz az eredmény minden csatlakozáson.
A gyártási folyamat megértése megkönnyíti a megfelelő kérdések feltevését a megrendelés aláírása előtt:
Felszereltségi szinten praktikus lehetőség a burkolat- és csőszerelési munkákhoz a TYSKNKJ-100 sorozatú burkolat- és csőcsavarozó egység, amely szabályozott sminkelésre és kitörési nyomatékra épül az olajmezős csőfeldolgozás során.
Egy komplett tengelykapcsoló üzemben az olajcső-feldolgozó esztergagépnek a menetvágási művelethez az áramlás irányában kell tartania a menet geometriáját a tűréshatáron belül, mielőtt a vágóegység látja a csatlakozást. Magukon a gépeken túl egy intelligens gyártósor, amely a megmunkálást, a bevágást és az ellenőrzést egyetlen folyamatba kapcsolja, megakadályozza azt a szűk keresztmetszetet, amelyet egyetlen jó gép sem tud kijavítani.
A vágóegység gyártási folyamata nem az alkatrészek listája; ez a beállítással, nyomatékkal, kalibrálással és ellenőrzéssel kapcsolatos ellenőrzött döntések sorozata. Azok a vásárlók, akik megértik ezeket a döntéseket, meg tudják különböztetni a prémium csatlakozásokat védő gépet, illetve azokat, amelyek csendesen károsítják azokat. Ez a különbség minden szálban, minden csatlakozásban és minden lyukban megjelenik.
Kapcsolódó termékek
 Modell: TYSK-630T Fúrócső, ízületi és tengelykapcsoló eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
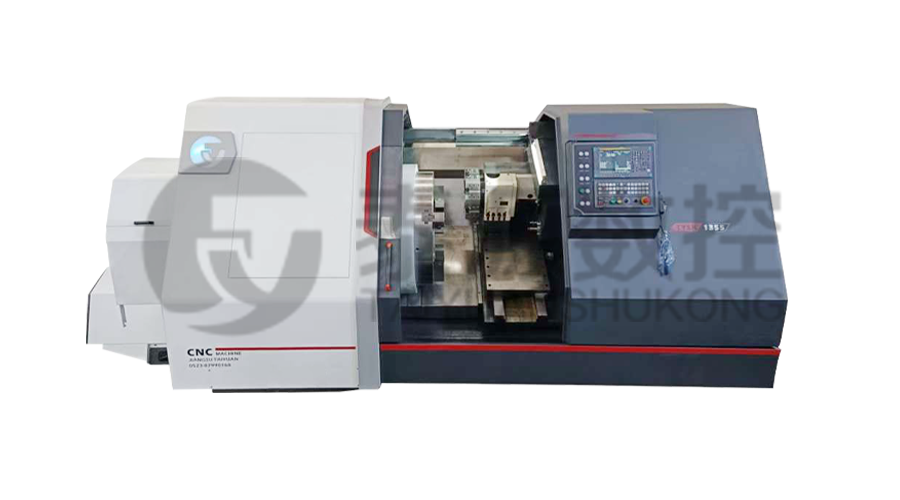 Modell: TYSK-1355 Olajcső -feldolgozó eszterga
A gép FANUC CNC rendszert alkalmaz stabil feldolgozási pontossággal és rugalmas programozási funkciókkal, hogy a feldolgozott alkatrészek megfeleljenek a szigorú ipari szabványoknak. A nagy nyomatékú és nagy terhelésű kialakítás hosszú távú folyamatos munkával is megbirkózik, és erős tartóssággal rendelkezik.
 Modell: TYSK-XQJ-550 Közepes és nagy PTFE filmkészítő gép
Maximum 550 mm átmérőjű és 1000 mm hosszúságú nyersdarabok feldolgozására tervezték. A felhasználók igényei szerint is testreszabhatjuk. Barátságos változási sebesség és vastagság CNC-vel.
 Sorozat: TYSK-NKJ Csavarozott gép/ház és csőcsatlakozó egység
A gép hidraulikus motort, mechanikus úszómechanizmust és valós idejű nyomatékérzékelést használ, alkalmazkodik az anyaghajlításhoz, és megakadályozza az anyag deformálódását. A segédgépek úgy vannak beállítva, hogy segítsék a félautomatizálást.
 Hosszú, nehéz anyagú megoldások Automatikus berakodási és kirakodási mechanizmus a csőszálakhoz
A speciális rugalmas támogatási mód hatékonyan csökkentheti a munkadarab hajlításának hatását a megmunkálásra és javíthatja a hozamot. Szigorúan illeszkedik a mi csőmenetvágó esztergagépünkhöz.
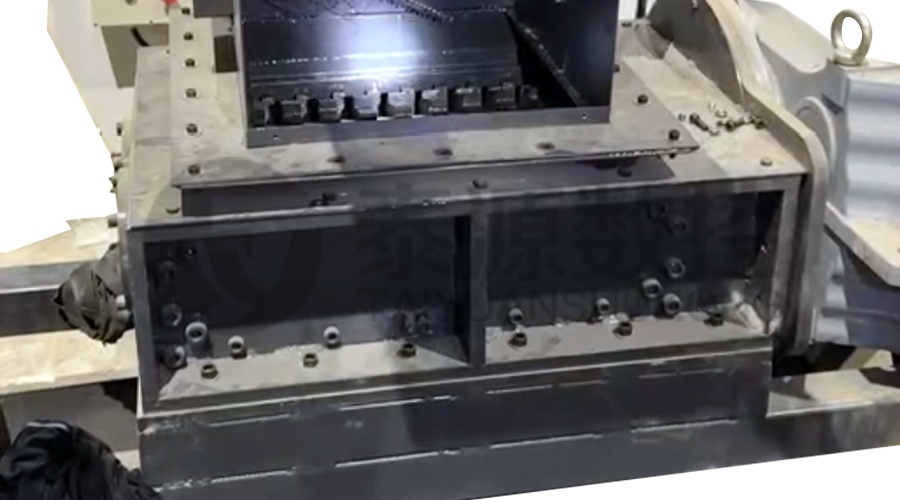 Moduláris vasforgácszúzó Nagy szilárdságú zúzó a chiphez
A pengék nagy szilárdságú anyagokból készülnek, és ésszerűen a forgácselszívó kimeneténél helyezkednek el, hogy eltörjék a csomós vasforgácsokat. Csökkenti a visszagurulás kockázatát és javítja a hulladékkeret hasznosulását.
 Sorozat: TYSK-HB Félautomata kopásálló zenekar hegesztő
Alkalmazható ARNCO 100XT, 200XT, 300XT. Támogatja a φ1,2-2,0 magos vagy tömör huzalos felülethegesztést. Egypisztolyos szóróhegesztéssel és kétpisztolyos szóróhegesztéssel kétféleképpen szerelhető fel. PLC vagy CNC rendszervezérlés támogatása.
